При проектировании металлических деталей промышленного оборудования небольшое отклонение размеров может создать проблемы на последующем производстве. Отверстия могут не совпадать с точками крепления, панели корпуса могут оставлять неровные зазоры, а детали, которые по отдельности кажутся приемлемыми, могут не подходить друг другу во время сборки. Эти вопросы особенно важны при работе с листами из нержавеющей стали и алюминия, где свойства материала и геометрия детали могут повлиять на конечный результат.
Понимание факторов, определяющих допуски лазерной резки, помогает инженерам подготовить более практичные чертежи, выбрать подходящие материалы и установить реалистичные требования к контролю до начала производства. Для OEM-покупателей эти знания также облегчают обмен техническими ожиданиями с партнером по производству листового металла.
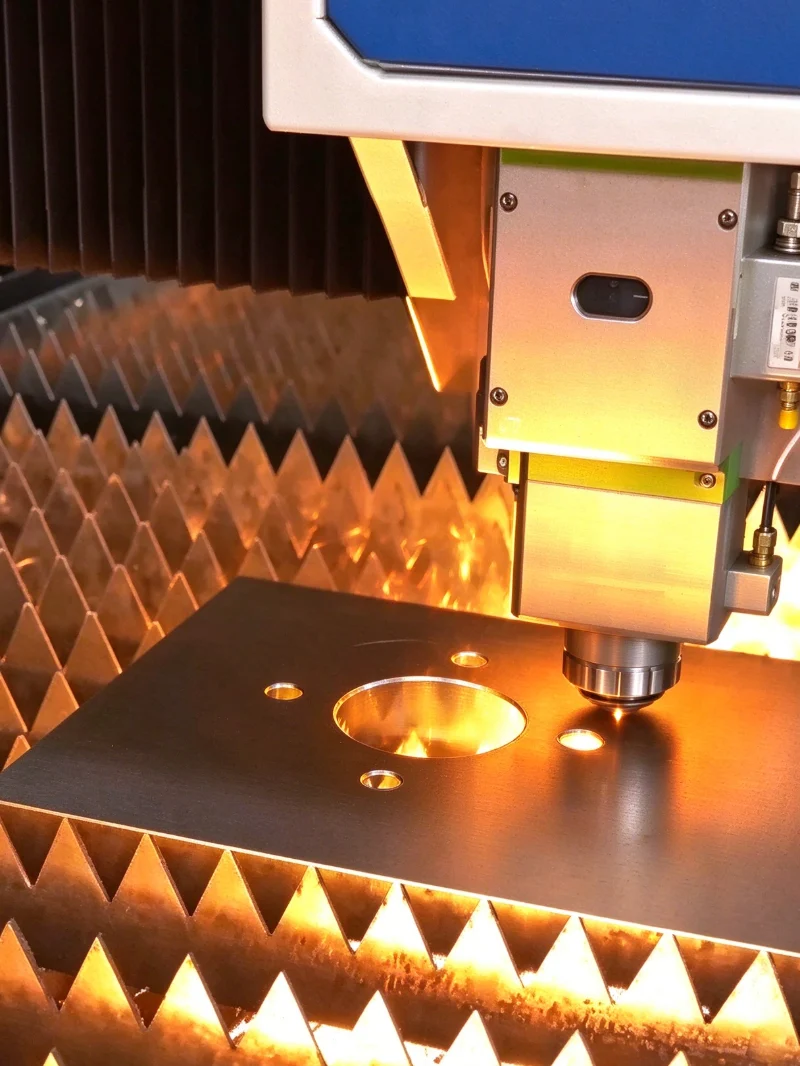
Допуск лазерной резки — это допустимая разница между размером, указанным на инженерном чертеже, и фактическим размером готовой детали. Он определяет, насколько точно кромка обреза, отверстие, прорезь или внешний профиль должны соответствовать конструкции.
Например, если на чертеже указан размер 100 мм с допуском ±0,05 мм, приемлемый измеренный размер будет находиться в диапазоне от 99,95 мм до 100,05 мм. Подходит ли этот допуск, зависит от функции элемента, материала, толщины листа и условий резки.
Не каждая функция требует одинакового уровня точности. Монтажное отверстие, в котором находится критический компонент, может потребовать более жесткого контроля, чем внешний край, прикрытый другой панелью. Применение неоправданно жестких допусков к каждому размеру может усложнить производство и контроль без улучшения готового продукта.
Практический чертеж должен четко определять критические размеры и отличать их от общих размеров. Это позволяет инженерным и производственным группам сосредоточить ресурсы проверки на тех функциях, которые наиболее важны для подгонки, функционирования и сборки.
Нержавеющая сталь и алюминий широко используются в промышленном производстве листового металла, но их физические свойства обусловливают различные аспекты обработки.
Нержавеющую сталь ценят за ее устойчивость к коррозии, прочность и долговечность. Такие марки, как 304 и 316, обычно выбираются для корпусов оборудования, защитных крышек и компонентов, работающих в сложных условиях эксплуатации. Во время лазерной резки параметры резки должны соответствовать марке и толщине материала, чтобы добиться чистой кромки и стабильных размеров.
Алюминий легче и обладает хорошей коррозионной стойкостью и теплопроводностью. Его часто выбирают для легких корпусов, структурных панелей, кронштейнов и компонентов оборудования, где важно снизить массу. Его термические характеристики и состояние поверхности влияют на процесс резки, поэтому настройки, подходящие для нержавеющей стали, не должны автоматически применяться к алюминию.
Для обоих материалов точность зависит не только от самого лазера. Плоскостность листа, постоянство толщины, состояние материала, скорость резки, тепловложение, геометрия детали и стабильность производственной установки — все это может повлиять на конечные размеры.
В Hehua Machinery Technology (Kunshan) Co., Ltd. требования к выбору материалов и чертежам рассматриваются как часть более широкого процесса производства листового металла. Соответствие метода резки материалу и конструкции компонентов помогает создать более надежную отправную точку для последующей гибки, сварки и сборки.
Толщина листа является одним из первых факторов, которые инженеры должны учитывать при определении требований к лазерной резке. Возможности Hehua по обработке листового металла охватывают толщину от 0,5 мм до 12 мм, включая холоднокатаную сталь, оцинкованную сталь, нержавеющую сталь и алюминиевый лист.
Однако диапазон обрабатываемых толщин не означает, что каждая деталь в этом диапазоне будет иметь одинаковый допуск. Тонкие листы могут быть более подвержены движению или деформации во время обработки, в то время как более толстые листы могут требовать других параметров резки для поддержания качества кромки и постоянства размеров.
Геометрия детали также имеет значение. Длинные, узкие компоненты, близко расположенные отверстия, маленькие пазы, острые внутренние углы и сложные профили могут представлять собой иные проблемы, чем простые прямоугольные панели. На элементы, расположенные близко друг к другу, может влиять накопление тепла, а узкие участки могут быть более чувствительны к деформации.
При подготовке чертежа инженеры должны учитывать взаимосвязь между толщиной листа и размером элемента. Диаметры отверстий, ширина пазов, угловые радиусы и расстояния между соседними элементами должны быть проверены в соответствии с предполагаемым производственным процессом, а не указаны независимо.
Для сложных деталей инженерная проверка перед производством может выявить потенциальные проблемы резки и формовки. Корректировка положения или геометрии элемента на этапе проектирования может быть более эффективной, чем попытка исправить размерную проблему после изготовления деталей.
Заявленный допуск на размеры лазерной резки Hehua составляет от ±0,03 до ±0,05 мм, в зависимости от компонента и применимых условий обработки. Это является полезной справочной информацией для проектов, требующих строгого контроля размеров.
Тем не менее, окончательный допуск должен быть подтвержден для фактического чертежа. Тип материала, толщина, общий размер детали, сложность контура, расположение элемента и метод проверки могут влиять на практичность конкретного требования.
Также важно отличать допуски лазерной резки от допусков готовой сборки. Плоская панель может соответствовать заданным размерам после резки, но последующая гибка, сварка и сборка могут привести к дополнительным отклонениям в размерах.
Например, корпус оборудования может содержать несколько монтажных отверстий и изогнутых фланцев. Положения отверстий должны совпадать с сопрягаемыми деталями, а углы фланцев и габаритные размеры должны оставаться в пределах требований сборки. Соблюдение допусков на резку само по себе не гарантирует правильной установки всего корпуса.
Вот почему планирование допусков должно учитывать всю производственную последовательность. Для деталей, требующих нескольких операций, анализ чертежей должен выявить критические интерфейсы и установить, как каждый процесс влияет на окончательные размеры.
Проверка проверяет, соответствует ли готовая деталь требованиям, определенным в инженерном чертеже. Выбор подходящего метода зависит от размера детали, сложности ее геометрии и важности проверяемых размеров.
Обычные мероприятия по проверке деталей из листового металла, вырезанных лазером, включают в себя:
l Проверка внешних размеров и общей длины или ширины по чертежу.
l Измерение диаметров отверстий, ширины пазов и расстояний между критически важными элементами.
l Проверка кромок разреза на наличие заусенцев, неровностей и видимых дефектов.
l Проверка толщины материала и подтверждение того, что поставляемый материал соответствует указанному классу.
l Повторный просмотр критических размеров после гибки или других операций, если они влияют на окончательную сборку.
Для сложных компонентов проверка координатно-измерительной машины (КИМ) может помочь сверить несколько размеров с техническим чертежом. Проверка первого изделия особенно полезна при внедрении новой детали или изменении ее конструкции, поскольку она позволяет команде выявить проблемы с размерами, прежде чем приступить к более крупному производству.
Процесс контроля качества листового металла в компании Hehua включает в себя проверку размеров первого изделия, проверку в процессе производства и проверку основных размеров при изгибе. Отчеты о размерах и записи проверки внешнего вида могут поддерживать требования приемки заказчиком.
План проверки должен быть согласован до начала производства, особенно для деталей с жесткими допусками или требовательными интерфейсами сборки. Четкие требования уменьшают неопределенность относительно того, как будут измеряться размеры и какие результаты определяют приемку.
Лазерная резка часто является лишь первым этапом в производстве готовой детали из листового металла. После резки детали могут подвергаться гибке, штамповке, клепке, сварке, удалению заусенцев и поверхностной обработке на станке с ЧПУ перед окончательной сборкой.
Каждая операция может повлиять на размеры или внешний вид. При изгибе возникает пружинение, которое может влиять на углы полки и габаритные размеры. Сварка может вызвать локальную тепловую деформацию, особенно когда несколько компонентов соединены в корпус или конструктивную сборку. Обработка поверхности также может влиять на внешний вид, покрытие кромок или посадку близко подобранных компонентов.
По этой причине критические размеры следует оценивать в контексте готовой детали, а не только на этапе резки. Например, монтажное отверстие, расположенное рядом с изгибом, может потребовать особого внимания, поскольку операция изгиба может повлиять на окружающую геометрию.
Hehua поддерживает комплексное производство листового металла, включая лазерную резку, гибку с ЧПУ, клепку, сварку, сборку и обработку поверхности, такую как порошковое покрытие, кисть и анодирование. Координация этих операций помогает поддерживать соответствие производственных требований на протяжении всего производственного процесса.
При запросе предложения покупатели должны предоставить последние технические чертежи, определить критические размеры, указать материал и толщину, а также описать любые требования к отделке поверхности или сборке. Трехмерные файлы в форматах STEP или IGES также могут помочь инженерам понять сложную геометрию и рассмотреть потенциальные производственные проблемы.
Четкий чертеж дает производителю практическую основу для оценки осуществимости, планирования производства и проверки готовых деталей. Прежде чем выпустить проект, инженеры должны убедиться, что указаны марка и толщина материала, четко определены критические размеры, а требуемые допуски отражают фактические функциональные потребности.
Не менее важно учитывать, как будет собираться деталь. Монтажные интерфейсы, ответные панели, места крепления и положения изгибов следует рассматривать вместе. Если несколько деталей образуют более крупную сборку, проверка взаимосвязи между отдельными компонентами может предотвратить проблемы, которые не были бы очевидны при проверке каждой детали по отдельности.
Для новых проектов производство прототипов дает возможность проверить размеры и соответствие сборки, прежде чем переходить к изготовлению более крупной партии. Любые изменения, выявленные на этом этапе, могут быть включены в чертежи и план производства, что снижает вероятность повторных корректировок во время массового производства.
Hehua Machinery Technology (Kunshan) Co., Ltd. предоставляет услуги по изготовлению листового металла для промышленного оборудования, автомобильных компонентов, железнодорожного транспорта, аэрокосмической отрасли, нового энергетического оборудования и других высокотехнологичных производственных применений. При поддержке профессиональной технической команды и сертифицированных систем управления качеством компания работает с клиентами над проверкой чертежей, производством компонентов, контролем размеров и интегрированными производственными требованиями.
Выбор правильного допуска начинается с понимания того, как будет функционировать компонент, какие размеры имеют решающее значение и как материал и последующие производственные операции могут повлиять на конечный результат. Детали из нержавеющей стали и алюминия следует оценивать в соответствии с их фактической геометрией и условиями производства, а не полагаться на единый показатель допуска для каждого применения.
Для проектов, включающих нестандартные корпуса, монтажные кронштейны, защитные кожухи или прецизионные компоненты из листового металла, компания Laser Cutting может предоставить исходные профили, необходимые для скоординированного процесса изготовления. Обмен чертежами, спецификациями материалов, требованиями к толщине и критическими размерами позволяет производственной команде оценить осуществимость и рекомендовать подходящий производственный подход.
Благодаря комплексной обработке листового металла и контролю качества размеров компания Hehua Machinery Technology (Kunshan) Co., Ltd. поддерживает клиентов от разработки прототипа до серийного производства, помогая согласовать точность резки с требованиями готового компонента.

 Адрес№ 66 Xingpu Road, город Луцзя, город Куньшань, заводские здания 3 и 4
 ru
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Сообщение