Корпуса промышленного оборудования делают гораздо больше, чем просто закрывают внутренние компоненты. Они защищают электрические системы, механические узлы и чувствительные инструменты от пыли, случайного контакта и воздействия окружающей среды. Их размеры также влияют на монтаж, вентиляцию, прокладку кабелей, доступ для обслуживания и способ сборки всей машины. Для производителей оборудования правильное понимание этих деталей требует тщательной координации между проектированием и производством.
Нестандартный корпус может включать плоские панели, монтажные кронштейны, изогнутые фланцы, сварные соединения, отверстия для крепежа и готовые внешние поверхности. Каждая функция должна работать вместе с другими, поэтому последовательность изготовления является важной частью проекта. Лазерная резка обеспечивает гибкий способ изготовления исходных профилей из листового металла, а последующие операции формовки, соединения и отделки превращают эти профили в функциональные сборки.
В OEM-проектах работа с партнером-производителем, который может координировать эти операции, помогает уменьшить ненужную передачу функций и упрощает решение проблем проектирования до того, как они повлияют на производство.
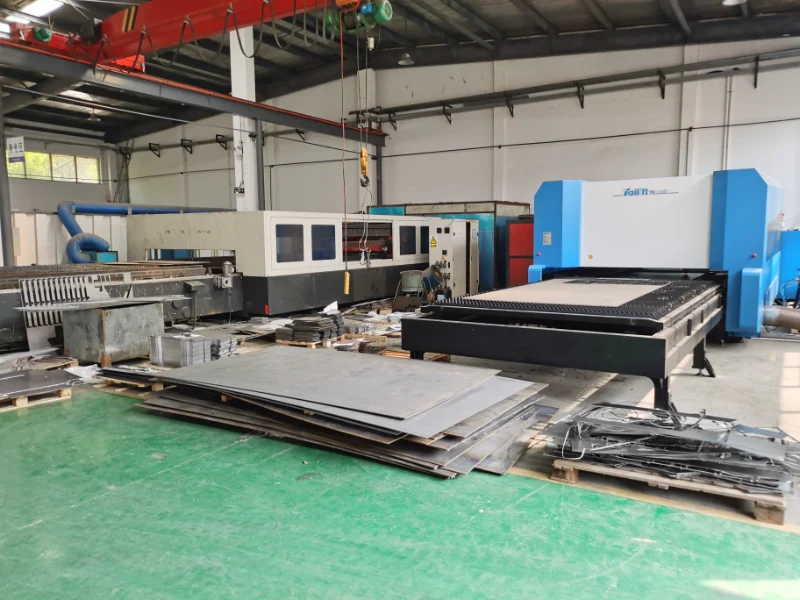
Корпуса оборудования значительно различаются в зависимости от предполагаемого применения. В промышленном шкафу управления могут потребоваться точно расположенные монтажные отверстия и отверстия для переключателей, дисплеев и кабельных вводов. Для корпуса компрессора могут потребоваться структурные панели, сервисные отверстия и элементы, обеспечивающие защиту от вибрации и регулярного технического обслуживания. К корпусам нового энергетического оборудования могут предъявляться особые требования к расположению компонентов, защите и доступу к сборке.
Эти различия влияют на выбор материала, толщину листа, геометрию резки, припуски на изгиб и методы соединения. Конструкция, которая хорошо подходит для простой защитной крышки, может не подходить для несущего корпуса или шкафа с близко расположенными электрическими компонентами.
Поэтому производителям следует оценивать корпус как целостную конструкцию, а не рассматривать каждую панель как независимую часть. Расположение отверстий должно совпадать с монтажными компонентами, края должны совпадать, а изогнутые секции должны обеспечивать предусмотренные зазоры. Если эти взаимосвязи не будут учтены на раннем этапе, во время сборки могут потребоваться корректировки.
В компании Hehua Machinery Technology (Kunshan) Co., Ltd. изготовление листового металла по индивидуальному заказу поддерживает применение в промышленном оборудовании, автомобильных компонентах, железнодорожном транспорте, аэрокосмической отрасли, ветроэнергетике, атомной энергетике, полупроводниковом оборудовании и новом энергетическом оборудовании. Анализ предполагаемого применения и требований к сборке помогает определить подходящий производственный маршрут для каждого проекта.
Первым важным этапом во многих проектах корпусов является раскрой листового металла на необходимые профили. Лазерная резка хорошо подходит для создания внешних контуров, монтажных отверстий, пазов, отверстий для доступа и других детальных деталей непосредственно из инженерных чертежей.
По сравнению с процессами, требующими специального инструмента для каждого профиля, лазерная резка обеспечивает гибкость при изменении конструкции или когда проект включает в себя несколько нестандартных компонентов. Он также может обрабатывать сложные формы, которые было бы трудно эффективно изготовить, используя более простые методы резки.
Однако подходящий процесс резки начинается с подходящего дизайна. Инженеры должны учитывать взаимосвязь между толщиной листа и размером элемента, расстоянием между отверстиями, размерами узких прорезей, а также расстоянием между отверстиями и линиями сгиба. Близко расположенные элементы или узкие секции могут потребовать дополнительной проверки, чтобы не испортить готовую деталь.
Выбор материала также влияет на план раскроя. Hehua обрабатывает листовой металл, включая холоднокатаную сталь SPCC, оцинкованную сталь SGCC и SECC, нержавеющую сталь 304 и 316 и алюминий. Заявленный диапазон толщины обработки составляет от 0,5 мм до 12 мм, что позволяет удовлетворить различные требования к материалам и конструкциям в рамках возможностей изготовления листового металла.
Целью панелей ограждения является не просто воспроизведение двухмерного контура. Вырезанные детали также должны обеспечивать правильные поверхности для изгиба, крепления, сварки и окончательной сборки.
Выбор материала должен отражать условия работы оборудования, структурные требования и ожидания по внешнему виду.
Холоднокатаная сталь — практичный вариант для многих промышленных шкафов и защитных кожухов. Его пригодность для конкретного применения зависит от требуемой прочности, толщины листа и защиты от коррозии. Если корпус будет подвергаться воздействию влаги или других агрессивных условий, более подходящим может быть оцинкованная или нержавеющая сталь.
Марки нержавеющей стали, такие как 304 и 316, используются там, где важны коррозионная стойкость и долговечность. Конкретную марку следует выбирать в соответствии с требованиями окружающей среды и применимыми требованиями проекта, а не предполагать, что вся нержавеющая сталь работает одинаково.
Алюминиевый лист полезен, когда снижение веса компонента является приоритетом. Его можно использовать для легких крышек, панелей, кронштейнов и других конструкций оборудования, при условии, что его механические свойства соответствуют потребностям применения.
Выбор материала также влияет на последующие операции. Различные материалы требуют соответствующих параметров резки, припусков на изгиб, процедур сварки и методов отделки. Обработка поверхности, подходящая для одного материала, может оказаться неприемлемой для другого.
Во время планирования проекта покупатели должны указать на чертеже марку и толщину материала, а также любые требования к устойчивости к коррозии, внешнему виду поверхности или отслеживаемости. Это дает производственной команде четкую основу для анализа конструкции и выбора совместимых процессов.
После того, как профили вырезаны, гибка на станке с ЧПУ придает плоским листам трехмерные формы, необходимые для корпуса. Боковые стенки, монтажные фланцы, усиливающие кромки и обратные изгибы могут обеспечить структурную поддержку и создать интерфейсы, необходимые для сборки.
Точность гибки зависит от нескольких факторов, включая свойства материала, толщину листа, радиус изгиба, оснастку и угол, указанный на чертеже. Упругое сопротивление может привести к частичному возвращению материала к исходной форме после устранения изгибающей силы. Если этот эффект не учитывать, то готовый угол или габаритные размеры могут отличаться от задуманной геометрии.
Проектировщикам также следует проверить наличие потенциальных помех между изгибами, отверстиями и соседними элементами. Отверстие, расположенное слишком близко к изгибу, может деформироваться во время формовки, а плохо спланированный фланец может помешать крепежу или помешать панели прилегать к сопряженному компоненту.
По этой причине лазерную резку и гибку следует планировать вместе. Расположение каждого выреза должно учитывать последующую операцию формования, а завершенную геометрию следует проверять на соответствие требованиям сборки корпуса.
Hehua предоставляет услуги гибки с ЧПУ и сопутствующие услуги по формованию листового металла, а также резку. Заявленный допуск на размер изгиба с ЧПУ составляет от ±0,05 до ±0,1 мм с допуском на угол изгиба ±0,5° в зависимости от применимой детали и условий обработки. Эти цифры служат технической справкой для обсуждения проекта, а фактические требования должны быть подтверждены путем проверки чертежей.
После формования панели корпуса и несущие элементы соединяются в соответствии с конструкцией изделия. Соответствующий метод может включать клепку, самозажимные крепления, заклепочные гайки, сварку TIG, сварку MIG или механическое крепление.
Выбор зависит от конструкции корпуса, требований к доступу, удобства эксплуатации, внешнего вида и предполагаемых условий эксплуатации. Для съемной крышки могут потребоваться точки крепления с резьбой, тогда как для неразъемного структурного корпуса могут потребоваться сварные швы или усиленные соединения.
При планировании сборки следует учитывать порядок установки компонентов. Перед закрытием шкафа может потребоваться установка внутренних кронштейнов, монтажных пластин и элементов усиления. Если доступ ограничен слишком рано на этапе процесса, работникам может быть сложно правильно расположить крепежные детали или выполнить сварные швы.
Сварка также может привести к деформации, связанной с нагревом. Для сборок с жесткими требованиями к размерам перед производством следует учитывать конструкцию приспособления, последовательность сварки и контрольные точки. Критические интерфейсы, возможно, потребуется измерить после соединения, а не полагаться исключительно на размеры отдельных вырезанных панелей.
Интегрированное производство упрощает координацию этих операций, поскольку требования к резке, формованию и соединению можно рассматривать как части одной и той же сборки. Это также обеспечивает более четкий путь для внесения изменений в конструкцию, когда результаты прототипа выявляют проблемы с посадкой или доступом.
Отделка поверхности влияет как на внешний вид, так и на эксплуатационные характеристики корпуса оборудования. В зависимости от материала и применения варианты могут включать порошковое покрытие, окраску жидкостью, кисть, полировку, анодирование, гальванизацию, пассивацию или другие подходящие виды обработки.
Отделку следует выбирать в соответствии с условиями эксплуатации и требуемым внешним видом. Для наружных корпусов может потребоваться дополнительная защита от коррозии, а для открытых панелей может потребоваться постоянный цвет, текстура или направление шероховатостей. Алюминиевые компоненты, предназначенные для анодирования, требуют совместимого процесса подготовки материала и поверхности.
Перед отделкой кромки среза и сформированные поверхности следует проверить на наличие заусенцев, царапин, деформаций и других дефектов, которые могут повлиять на конечный результат. Перед нанесением покрытия также может потребоваться проверка размеров, особенно в тех случаях, когда отверстия, места крепления или плотно прилегающие компоненты должны оставаться функциональными после обработки.
Заключительная проверка должна подтвердить, что собранный корпус соответствует утвержденному чертежу и требованиям качества. Типичные проверки включают габаритные размеры, расположение монтажных отверстий, геометрию изгиба, состояние соединений, внешний вид поверхности и посадку сборки. Для проектов с особыми требованиями к документации отчеты о размерах и записи проверки внешнего вида могут способствовать приемке заказчиком.
Hehua следует системе управления качеством, сертифицированной по стандарту ISO 9001, а также имеет сертификат системы качества автомобильной промышленности IATF 16949 и сертификат EN 15085 для сварки железнодорожных транспортных средств и их компонентов. Процессы обеспечения качества включают проверку первого изделия, проверку в процессе производства и проверку размеров ключевых характеристик. Дополнительное тестирование может обсуждаться, если того требует приложение.
Создание прототипа перед выпуском специального корпуса в серийное производство помогает убедиться, что конструкция работает так, как задумано. Инженеры могут проверять соответствие между панелями, проверять точки крепления, оценивать доступ для установки и обслуживания, а также выявлять потенциальные помехи между компонентами.
При обнаружении проблемы чертеж можно пересмотреть, прежде чем та же проблема повлияет на более крупную партию. Оценка прототипа также может помочь определить, подходят ли выбранный материал, геометрия изгиба, метод соединения и обработка поверхности для предполагаемого применения.
Hehua поддерживает проекты от разработки прототипов и мелкосерийного пробного производства до массового производства. Компания управляет производственным предприятием площадью более 17 800 квадратных метров и насчитывает более 160 сотрудников. Его техническая группа поддерживает проверку чертежей и координацию производства, а система управления производством помогает координировать информацию о проектах, закупках, запасах и производстве.
Для первоначальной технической проверки покупатели должны предоставить последние 2D-чертежи и, если возможно, файлы 3D CAD в таких форматах, как STEP или IGES. В заявке должны быть указаны материал, толщина, критические размеры, качество поверхности, требования к соединениям и ожидаемый объем производства. Если корпус должен соответствовать существующему оборудованию, также будут полезны справочные размеры и информация о сопрягаемых компонентах.
Эти детали позволяют производственной команде оценить предлагаемую конструкцию, выявить потенциальные производственные проблемы и определить соответствующую последовательность процессов до начала работы.
Успешный корпус оборудования зависит не только от качества вырезаемых панелей. Выбор материала, точность профиля, гибка, соединение, отделка и окончательный контроль должны работать вместе, чтобы создать компонент, который подходит к оборудованию и выполняет свою функцию.
Планируя эти этапы как скоординированный процесс, производители OEM могут раньше устранять риски проектирования, улучшать согласованность сборки и устанавливать более четкие требования к качеству для повторных заказов. Лазерная резка обеспечивает исходную геометрию, а последующие операции изготовления определяют, насколько хорошо отдельные детали станут целостным корпусом.
Hehua Machinery Technology (Kunshan) Co., Ltd. обеспечивает комплексное изготовление листового металла для нестандартных шкафов для оборудования, шасси, защитных кожухов, кронштейнов и других промышленных металлических компонентов. Обладая возможностями резки, формовки, соединения, отделки и проверки, компания поддерживает клиентов от первоначальной проверки конструкции до проверки прототипа и серийного производства.
Для вашего следующего проекта корпуса заранее подготовьте технические чертежи и спецификации материалов, определите размеры, которые имеют решающее значение для сборки, и просмотрите полную производственную последовательность перед началом производства. Такой подход помогает гарантировать, что готовый корпус будет соответствовать как проектным требованиям, так и практическим требованиям оборудования, в котором он будет установлен.

 Адрес№ 66 Xingpu Road, город Луцзя, город Куньшань, заводские здания 3 и 4
 ru
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Сообщение