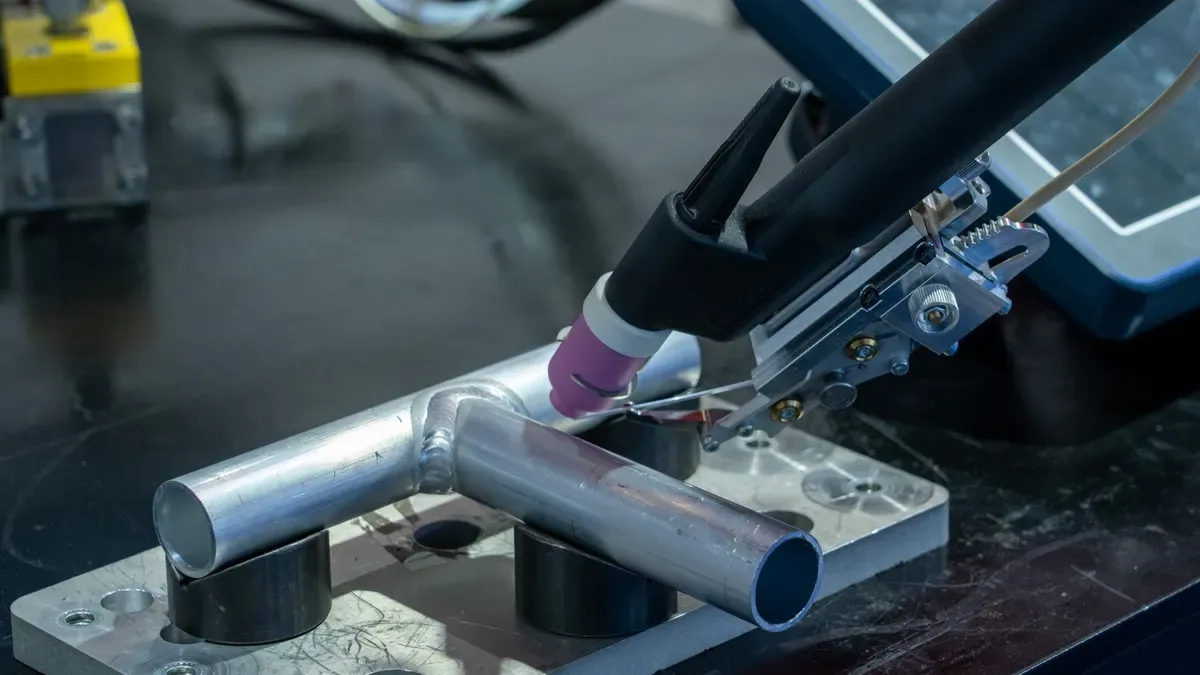
Выбор подходящего поставщика сварки TIG для деталей из нержавеющей стали требует четкого контрольного списка. Прежде чем подписать контракт, проверьте эти семь вещей:
Сертификация: соблюдение спецификаций сварочных процедур и соответствующих стандартов.
Опыт работы с нержавеющей сталью: знание металлов и проверенная история проектов.
Контроль качества: проверка и тестирование проводятся собственными силами.
Оборудование: правильная установка сварочного аппарата TIG и его возможности.
Емкость: сколько они зарабатывают каждый месяц и сроки доставки.
Коммуникация: быстрое изготовление образцов и преданная своему делу команда инженеров.
Ценообразование: четкие затраты и хорошая отдача с течением времени.
Надежный партнер отвечает всем требованиям. Используйте этот список, чтобы отличить квалифицированных поставщиков от остальных. Сосредоточьтесь на этих критериях, чтобы защитить свой проект и обеспечить успех в долгосрочной перспективе.
Найдите сертификаты ISO 9001 и документы о процедурах сварки.
Выберите поставщика, который хорошо разбирается в нержавеющей стали и имеет большой опыт прошлых проектов.
Убедитесь, что у них есть собственный контроль качества и подходящее сварочное оборудование TIG .
Проверьте, сколько они могут зарабатывать каждый месяц и как часто они доставляют заказы вовремя.
Сосредоточьтесь на четких ценах и выгодной цене с течением времени, а не только на самом дешевом варианте.
Сертификация ISO 9001 подтверждает обещание поставщика поддерживать последовательное управление качеством. Вам необходимо проверить эту базовую квалификацию, когда вы оцениваете поставщика сварки TIG для деталей из нержавеющей стали. Помимо ISO 9001, в зависимости от вашего применения важны и другие сертификаты.
Сертификация | Актуальность для сварки TIG нержавеющей стали |
|---|---|
АВС Д9.1 | Стандарт сварки листового металла; актуально для сварки TIG тонкой нержавеющей стали |
АВС Д1.6 | Конструкционная сварка нержавеющей стали; определяет присадочные металлы, чистоту и коррозионную стойкость. |
ASME Раздел IX | Требуется для сосудов под давлением и трубопроводов; критически важен для TIG-сварки нержавеющей стали в таких условиях. |
Сертифицированный AWS инспектор по сварке | Гарантирует, что процессы сварки TIG соответствуют необходимым стандартам для проектов из нержавеющей стали. |
Квалифицированный поставщик хранит спецификации процедур сварки (WPS) и записи аттестации процедур (PQR) для этих сертификатов. В этих документах указаны все параметры — сила тока, напряжение, скорость перемещения и температура предварительного нагрева, — необходимые для выполнения сварных швов, соответствующих нормам. Например, квалифицированный поставщик ведет спецификации процедур сварки и записи о аттестации процедур и имеет специальную команду инженеров. Такое сочетание документации и инженерной поддержки гарантирует соответствие ваших деталей из нержавеющей стали промышленным стандартам качества.
Нержавеющая сталь создает уникальные проблемы при сварке TIG. Вам нужен поставщик, который знает, как правильно обращаться с различными марками — аустенитными, ферритными и мартенситными. Для каждой марки требуются определенные присадочные металлы, защитные газы и методы контроля нагрева.
Соответствие выходит за рамки основных стандартов сварки. Поставщики должны следовать нормативным базам, таким как Пищевой кодекс FDA, Регламент ЕС 1935/2004, Санитарные стандарты 3-A, ASME BPE и AWS D18.1. Эти стандарты применяются, когда детали из нержавеющей стали соприкасаются с пищевыми продуктами, фармацевтическими препаратами или другими чувствительными материалами.
Управление теплом имеет решающее значение. Правильный контроль подвода тепла останавливает сенсибилизацию и сохраняет коррозионную стойкость. Поставщики должны использовать низкотемпературные процессы и контролируемое охлаждение, чтобы избежать таких проблем, как окисление и деформация.
Квалификация сварщика подтверждает компетентность. Формальные испытания включают визуальный осмотр, разрушающие испытания, такие как испытания на изгиб, и неразрушающие испытания, такие как рентгенография или ультразвуковой контроль. Документирование аттестованных процедур и периодическая реквалификация обеспечивают стабильное качество.
Для сварки конструкционной нержавеющей стали следуйте AWS D1.6. Этот стандарт определяет специальные присадочные металлы, протоколы чистоты и требования к коррозионной стойкости. Поставщик, демонстрирующий соответствие этим стандартам, доказывает свою способность выполнить ваш проект по сварке TIG нержавеющей стали.
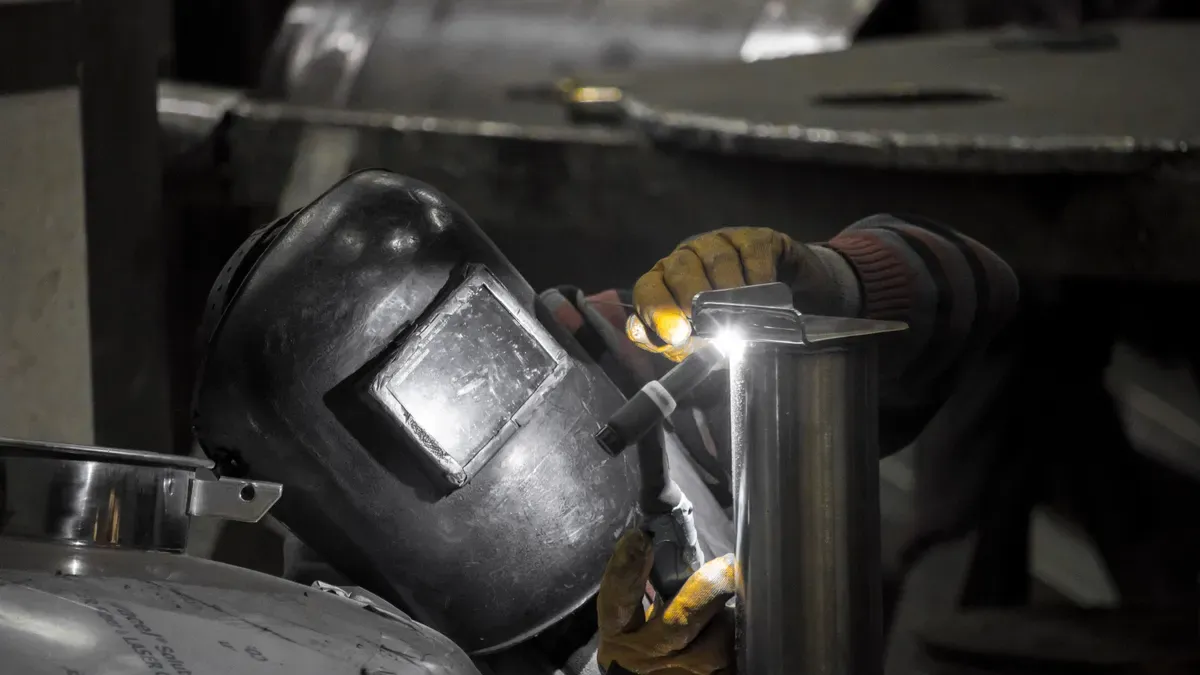
Хороший поставщик сварки TIG понимает, как вольфрам, газ и присадочные металлы работают вместе. Неправильный выбор в любой области приведет к ослаблению или обесцвечиванию сварных швов. Используйте эту таблицу как краткое руководство при проверке технических навыков поставщика.
Область знаний | Особое требование |
|---|---|
Выбор вольфрама | Для большинства работ по обработке нержавеющей стали используйте 2%-ный лантанированный вольфрам (синий наконечник); он дает устойчивую дугу и борется с загрязнениями. Заточите его до более тонкой точки, чтобы дуга была более сфокусированной. |
Защитный газ | Используйте 100% аргон при расходе 20–30 швейцарских франков (10–15 л/мин), чтобы не допустить попадания кислорода и азота в сварной шов. Для более толстой нержавеющей стали вы можете добавить немного гелия, чтобы он проникал глубже. |
Обратная продувка | Используйте аргон для обратной продувки при сварке труб из нержавеющей стали или тонких листов. Это предотвратит окисление задней части сварного шва, и вы получите гладкую серебристую поверхность вместо выжженного черного цвета. |
Нержавеющая сталь удерживает тепло, поскольку расплавленное соединение и зона термического влияния плохо отводят тепло. Если материал находится при температуре 800–1400°F (426–760°C), хром и углерод соединяются, образуя карбид хрома на границах зерен. При этом происходит истощение хрома и остаются пятна межкристаллитной коррозии. Цвет сварного шва расскажет вам, что происходит: соломенный или ярко-желтый цвет безопасен, светло-синий, вероятно, безопасен, темно-синий и фиолетовый означают более высокую вероятность выделения карбидов, а черный означает, что это произошло и деталь требует доработки.
Общие проблемы включают изменение цвета, деформацию, пористость, растрескивание и прожоги тонкой нержавеющей стали. Хорошие методы останавливают их. Используйте зажимы, приспособления или прихваточные сварные швы и меняйте места сварки, чтобы равномерно распределить тепло. Тщательно высушите присадочные стержни и газопроводы, чтобы остановить пористость. Обратная продувка аргоном останавливает окисление на нижней стороне. Для тонкой нержавеющей стали используйте меньшую силу тока и меньшие присадочные стержни, такие как ER308L 0,035 дюйма, и используйте импульсную TIG для снижения тепловложения. Контролируйте тепловложение с помощью импульсной TIG, более низкой силы тока и более коротких циклов сварки. Используйте обратные последовательности и прерывистую сварку, чтобы материал охлаждался между сегментами. Правильный зажим и радиаторы сохраняют выравнивание и отводят тепло.
Сильное портфолио показывает, что поставщик может справиться с вашим материалом и отраслью. Поставщик с обширным опытом работы с материалами и навыками ручной и роботизированной сварки TIG может справиться с прототипами и массовым производством. Этот диапазон имеет значение, поскольку для каждого материала требуются разные терморегулирующие и присадочные металлы.
Опыт отрасли показывает глубину. В нефтегазовой отрасли поставщики занимаются ремонтом нефтеперерабатывающих заводов, подводными клапанами и плакированными сварными швами из инконеля. Медицинская работа требует косметического качества сварных швов, низкого уровня искажений и минимального количества паров шестивалентного хрома для МРТ и больничного оборудования. В проектах по производству продуктов питания и напитков для производства санитарно-технических изделий используется нержавеющая сталь и дуплекс, при этом TIP TIG удаляет брызги, видимые пары, искажения и доработки. Когда вы проверяете поставщика сварки TIG, попросите примеры проектов в вашей области. Поставщики, обслуживающие эти отрасли, часто имеют специальную команду инженеров, которая помогает снизить уровень деформации и брака.
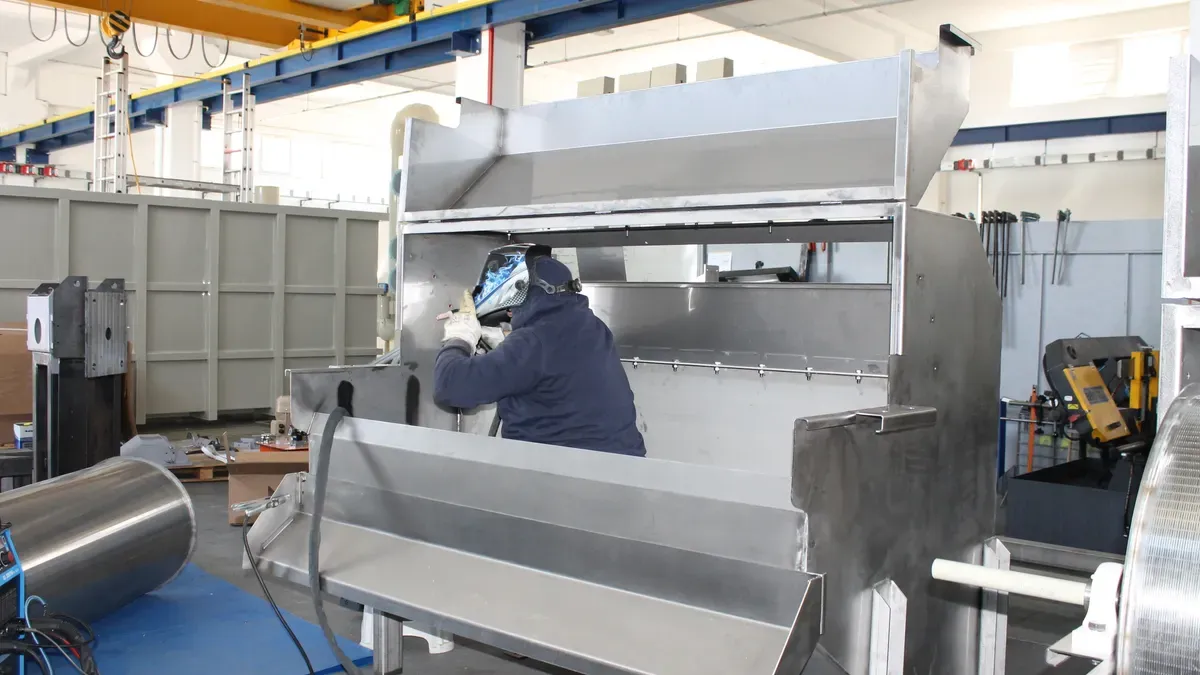
Хороший поставщик сварки TIG проверяет каждый сварной шов перед отправкой. Вашему поставщику следует обратить внимание на шесть распространенных проблем: трещины, пористость, подрезы, включения шлака, неполное проваривание и перекрытие. Эти недостатки делают соединение слабым и приводят к коррозии.
При многопроходной сварке TIG нержавеющей стали весь шлак необходимо удалить перед укладкой следующего валика. Ваш поставщик должен производить очистку между проходами проволочной щеткой из нержавеющей стали. Этот шаг предотвращает загрязнение, вызывающее пористость, шлаковые включения и трещины.
Надежный поставщик имеет полную линию контроля и предлагает комплексное обслуживание, включая заготовку, изготовление приспособлений, сварку, механическую обработку и отделку. Вы получаете готовую деталь из одних рук.
Правильная настройка машины – это разница между чистыми сварными швами и дефектными. Ваш поставщик должен контролировать полярность, силу тока, расход газа, тип вольфрама и температуру между проходами. В таблице ниже перечислены основные настройки.
Параметр | Рекомендуемая настройка |
|---|---|
Полярность | DCEN (отрицательный электрод постоянного тока) |
Сила тока | Контролируется в зависимости от толщины материала |
Защитный газ | 100% аргон при 20-30 CFH с газовой линзой |
вольфрам | 2% лантаната или 2% церия, острый кончик |
Межпроходная температура | Контролируется, чтобы избежать сенсибилизации для аустенитных марок |
Robotic TIG welding makes results even more consistent. A robotic system uses a non-consumable tungsten electrode and a separate filler rod. It creates clean, precise welds with a better surface finish. Robots follow programmed movements that remove human variation. They also keep running without getting tired.
TIG robotic welding produces the highest-quality, lowest-distortion welds. Where weld integrity, appearance, and traceability are non-negotiable, TIG is the process of choice.
A supplier may offer both manual and robotic TIG welding for prototypes and mass production, with equipment that handles various materials.
How much a TIG welding supplier can make tells you if they can handle your order size. A supplier with high capacity can ship large volumes without slowing down. They also maintain a high on-time delivery rate. This matters because late shipments mess up your own production plan. For stainless steel parts, welding delays can stop your whole assembly line. You need a partner who meets deadlines every time. High capacity plus reliable delivery keeps your project on track from prototype to mass production.
Fast sample turnaround is a sign of responsiveness. This speed matters because you must approve weld quality, fit, and surface finish before full production. Any delay in sampling pushes back your whole timeline and can cause missed market windows.
Clear communication matters just as much for complex stainless steel work. A dedicated engineering team helps you avoid problems before they start. A dedicated engineering team is key to keeping high quality and documentation standards. Engineers help cut material costs, make manufacturing smoother, and help clients improve product designs for easier production. This support matters when you weld complex stainless steel parts with tight tolerances.
Skilled welders also make a difference. They handle tricky jobs with precision and care. TIG welding is chosen for detailed, custom work and special alloys, so it is great for complex stainless steel projects. Certifications like AWS D1.6 prove welder skills and ensure compliance with industry standards. When you pick a supplier with a dedicated engineering team and qualified welders, you lower the risk of rework, wasted material, and project delays. Good communication means fewer surprises and a smoother path to finished parts.
A clear quote shows every cost line. You should see material, labor, setup, welding time, inspection, and finishing listed on their own. A supplier who gives one lump sum hides where your money goes. Ask for a detailed estimate before you sign. This lets you compare bids fairly and find hidden fees.
Хорошие поставщики также объясняют, сколько стоят диски. Марка нержавеющей стали, толщина детали, длина сварного шва и требования к допускам — все это влияет на окончательное число. Когда поставщик расскажет вам об этих факторах, вы узнаете достаточно, чтобы сделать правильный выбор дизайна. Некоторые поставщики предоставляют проект по оптимизации технологичности (DFM) в рамках процесса формирования цен. Эта услуга поможет вам выявить проблемы с производством на ранней стадии и избежать дорогостоящих сюрпризов в дальнейшем.
Самая низкая ставка редко дает вам самую низкую общую стоимость. Дешевое предложение часто означает «срезание углов» — более тонкий материал, меньшее количество проверок или менее квалифицированные сварщики. Эти ярлыки позже проявляются в виде дефектов, задержек и сбоев на местах. Вместо этого посмотрите на полную картину.
Фактор | Почему это важно |
|---|---|
Общая стоимость владения (TCO) | Покрывает затраты на приобретение, эксплуатацию, обслуживание и жизненный цикл, а не только заявленную цену. |
Доля доработок и отказов | Плохое качество сварных швов увеличивает производственные затраты, тратит время и приводит к возникновению гарантийных обязательств. |
Надежность доставки | Поздние поставки нарушают ваш график и добавляют плату за ускорение или буферизацию запасов. |
Послепродажная поддержка | Гарантийное покрытие и техническая помощь сокращают долгосрочные сбои |
Более дешевая машина может сэкономить деньги на начальном этапе, но в долгосрочной перспективе будет стоить дороже из-за неэффективности, дорогостоящего обслуживания или ограниченной функциональности. Если смотреть с точки зрения совокупной стоимости владения, сварочный аппарат более высокого качества с мощной послепродажной поддержкой может обеспечить более высокую окупаемость инвестиций, чем бюджетный вариант.
Проект по оптимизации технологичности показывает, как дополнительные услуги снижают долгосрочные затраты. Ранние изменения в конструкции — например, перемещение отверстия в сторону от линии сгиба или добавление рельефа сгиба — предотвращают брак без дополнительных затрат. Эти небольшие изменения снижают процент отказов и снижают общую стоимость владения. Поставщик, обладающий соответствующими сертификатами и специальной командой инженеров, обеспечивает такого рода активную поддержку.
Сертификация, опыт в области нержавеющей стали, гарантия качества, оборудование, мощности, коммуникация и цены составляют семь столпов надежного поставщика деталей из нержавеющей стали для сварки TIG . Используйте этот краткий контрольный список при оценке потенциальных партнеров:
Проверьте соответствующие сертификаты и документацию WPS.
Подтвердите знания в области металлургии и соответствующий опыт реализации проектов.
Проверка внутренних процедур тестирования и настройки оборудования.
Оцените ежемесячную производительность и темпы своевременной доставки.
Проверьте прозрачность котировок и общую стоимость владения.
Поставщик, соответствующий всем критериям, предоставляет необходимые сертификаты, инженерную поддержку и дополнительные услуги. Отдавайте приоритет долгосрочному партнерству, а не краткосрочной экономии затрат. Поставщик, который инвестирует в качество сегодня, предотвращает дорогостоящие доработки и задержки проекта завтра. Выберите партнера, ориентированного на долгосрочный успех вашего проекта.
Импульсная сварка TIG идеально подходит для тонкой нержавеющей стали. Он потребляет меньше тепла и уменьшает деформацию. Вы избегаете плавления тонкого материала. Этот метод позволяет лучше контролировать сварочную ванну.
Газ аргон используется для защиты обратной стороны сварных швов TIG из нержавеющей стали, удерживая кислород и обеспечивая гладкую поверхность без обесцвечивания или накипи.
Перечислите марку нержавеющей стали, толщину стенки, длину сварного шва и необходимые допуски. Включите все соответствующие стандарты, такие как AWS D1.6 или ASME Раздел IX. Эти данные помогут поставщику назвать вам правильную цену.
Да. Некоторые поставщики предлагают ручную TIG-сварку для прототипов и роботизированную TIG-сварку для больших партий, что обеспечивает быструю выборку образцов и стабильное качество при больших объемах.
Оптимизация DFM выявляет проблемы проектирования еще до начала производства, проверяя расположение отверстий, форму соединения и толщину стенок. Эти изменения сокращают процент брака и поддерживают низкую общую стоимость детали.




 Адрес№ 66 Xingpu Road, город Луцзя, город Куньшань, заводские здания 3 и 4
 ru
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Сообщение